 English▼


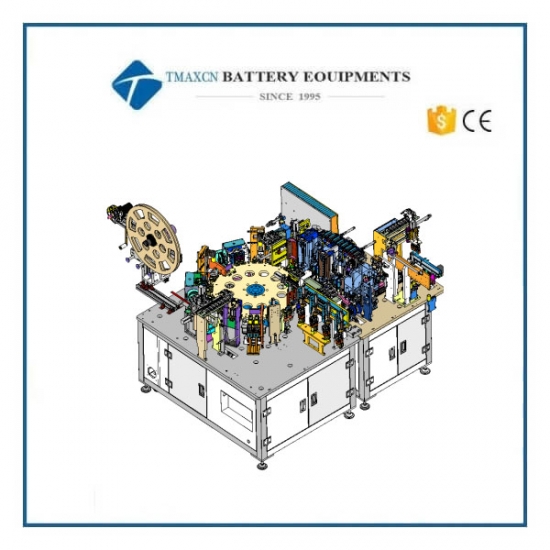
Macchina automatica per l'inserimento in contenitore di celle cilindriche agli ioni di litio 18650
Model Number:
TMAX-ZDRK18650Pagamento:
Credit Card, Paypal, T/T , Western Union, LCDelivery Time:
5 days
- WhatsApp : +86 18659217588
- Posta elettronica : David@tmaxcn.com
- Posta elettronica : Davidtmaxcn@gmail.com
- Wechat : 18659217588
- pilota batteria / linea di produzione
- gruppo laboratorio batteria
- Lithium Battery Pack Assembly Line
- Solid State Battery Assembly Line
- Sodium Ion Battery Production Line
- Supercapacitor Assembly Line
- Lithium Ion Battery Recycling Plant
- Dry Electrode Preparation Solution
- Perovskite Based Solar Cell Lab Line
- Electrode Preparation
- Materiali per batterie agli ioni di litio
- schiuma di elettrodi metallici
- materiali catodici attivi
- materiali anodi attivi
- Customized Battery Electrode
- Materiali della pila delle monete
- chip di litio
- parti di celle cilindriche
- collettori di corrente della batteria
- materiali conduttivi della batteria
- elettrolita e custodia
- Metal Mesh
- legante della batteria
- separatore e nastro
- film laminato di alluminio
- striscia / lamina di nichel
- Battery Tabs
- materiali di grafene
- Nickel Felt
- Titanium Fiber Felt
- Battery Pack Machine & Components
- Battery Pack Components
- Turnkey Solutions Battery Pack Assembly Line
- Cell Sorter
- Battery Pack Spot Welder
- Laser Welder
- Battery Charging Discharging Tester
- Battery Pack Aging Machine
- Battery Pack Comprehensive Tester
- Battery Pack Compression Machine
- CCD Visual Inspector
- Battery Paper Sticking Machine
- BMS Testing Machine
- Al Wire Bonding Machine
- tutte le macchine per l'assemblaggio delle batterie
- tester e analizzatore di batterie
- Battery Safety Tester
- Material Characterization Tester
- macchina rotativa
- saldatrice a punti di metallo
- macchina del miscelatore di vuoto
- aggraffatura / smontaggio macchina
- macchina sottovuoto
- riempimento di elettroliti
- impilatore / avvolgitore
- taglierina / taglierina dell'elettrodo
- macchina formatrice di sacchetti
- NMP Solvent Treatment System
- Lithium Battery Production Plant
- Vuoto scatola per guanti
- forni
- Hydraulic Press Machine
- Coater
- Mulino a sfere
- macchina da laboratorio
- miscelatore centrifugo planetario / mulino
- Forni a vuoto
- camera di prova di umidità di temperatura
- Hardness Tester
- Spray Dryer
- incubatrice
- evaporatori rotanti
- Viscometer
- Three Roller Mill
- analizzatore di superficie
- frantoio da laboratorio
- macchina di polimerizzazione UV
- congelatori ultra bassi
- Water Chiller
- Laser Cleaning Machine
- Cutting Machine
- Batteria
- altre apparecchiature di laboratorio
- WhatsApp : +86 18659217588
- Posta elettronica : David@tmaxcn.com
- Posta elettronica : Davidtmaxcn@gmail.com
- : No. 39, Xinchang Road, Xinyang, Haicang Dist., Xiamen, Fujian, China (Mainland)
Precedente:
Macchina aggraffatrice per la sigillatura di batterie cilindriche compatibile con glove boxProssimo:
Macchina automatica 2 in 1 per la bordatura e la pulizia di celle cilindriche per batterie agli ioni di litio
Macchina automatica per l'inserimento in contenitore di celle cilindriche agli ioni di litio 18650
I. Requisiti tecnici
1. Requisiti tecnici di progettazione meccanica
l Nome dell'attrezzatura: Macchina per l'inserimento in contenitore di batterie cilindriche agli ioni di litio
l Prodotti compatibili: Serie 18650 (anodo con linguetta singola o doppia)
l Prestazioni tecniche
a. Tempo di ciclo: 60 PPM
b. Efficienza globale delle apparecchiature (OEE): >90% (Tempo di produzione normale ÷ (Tempo di fermo + Tempo di produzione normale) × 100%)
c. Resa del prodotto: >99%
l Requisiti dei materiali
a. Telaio della macchina: Si raccomanda l'uso di una struttura saldata in tubolare quadro, con dispositivi magnetici installati all'interno dei pannelli delle porte.
b. Struttura meccanica principale: Acciaio S45C.
l Dimensioni dell'attrezzatura (mm)
a. Lunghezza: 2500
b. Larghezza: 2000 (inclusa la sezione di prelievo materiale)
c. Altezza: 1900
d. Altezza del piano (inclusa la piastra di base principale): 680–720
e. Dopo il completamento del modello 3D, lo stesso deve essere revisionato e approvato definitivamente con la Parte A.
2. Requisiti tecnici del controllo elettrico
1. Ambiente operativo: Temperatura da -10°C a 45°C; umidità relativa accettabile <95%.
2. Alimentazione: Monofase 220VAC, 50Hz.
3. Aria compressa: Pressione >0,5 MPa; portata 180 L/min.
II. Macchina automatica per l'inserimento in contenitore di celle cilindriche agli ioni di litio – Schema di progettazione
Questa attrezzatura è un dispositivo automatico per l'inserimento in contenitore di celle cilindriche agli ioni di litio 18650 (anodo con linguetta singola o doppia).
- Il meccanismo di alimentazione delle celle è collegato alla macchina avvolgitrice a monte.
- Il nucleo avvolto viene prelevato automaticamente dalla linea di trasporto tramite un manipolatore per il caricamento automatico.
- Il contenitore in acciaio viene inserito manualmente nel vassoio del materiale per la distribuzione automatica.
- L'apparecchiatura misura automaticamente il diametro esterno del nucleo avvolto e scarta i pezzi non conformi.
- Allineamento automatico delle linguette della cella.
- Punzonatura e inserimento automatico dei dischi isolanti dell'anodo.
- Piegatura automatica delle linguette.
- Inserimento automatico del nucleo avvolto nel contenitore.
La cella viene caricata in un supporto e alimentata tramite nastro. Il nucleo avvolto viene indicizzato in sequenza da un divisore a camme per l'ispezione. L'inserimento nel contenitore avviene in due fasi, entrambe monitorate da sensori di pressione. Dopo l'inserimento, le celle vengono trasportate da due nastri trasportatori. Il manipolatore esegue automaticamente il prelievo e il posizionamento per il caricamento e lo scaricamento. Tutte le operazioni sono completate automaticamente e i prodotti finiti passano alla fase di produzione successiva.
1. Piano di assemblaggio automatizzato
A. Piano di progettazione della struttura meccanica
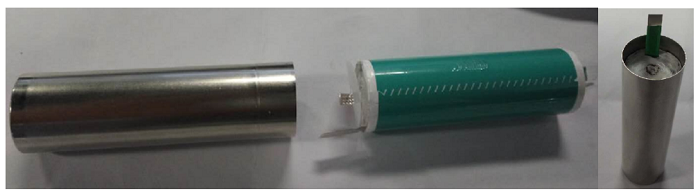
- Componenti del prodotto:
|
Componente |
Quantità |
|
Contenitore in acciaio |
1 pz |
|
Disco isolante |
1 pz |
|
Cella |
1 pz |
- Flusso di lavoro della stazione automatica:
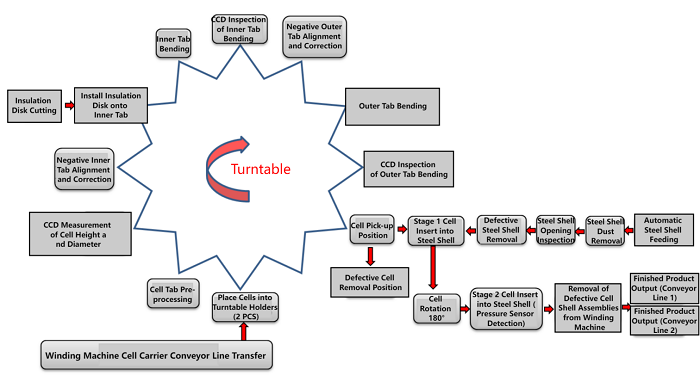
- Diagramma del modello della macchina di assemblaggio automatico:
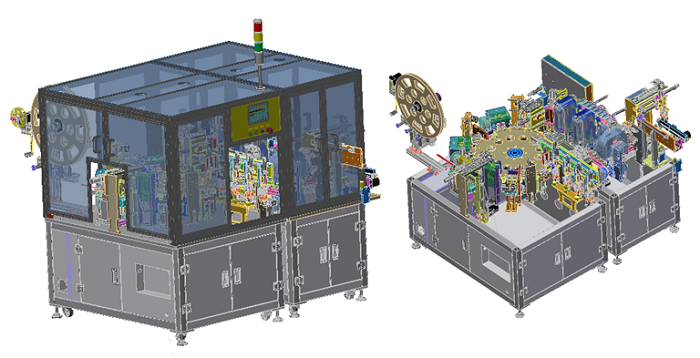
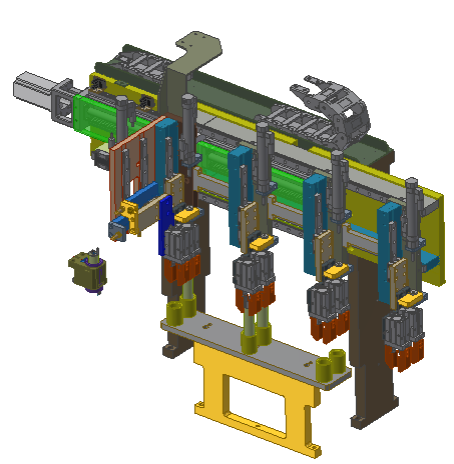
- Diagramma del modello di caricamento sulla tavola rotante:
La cella viene bloccata da pinze, 2 pezzi alla volta, e trasferita alla tavola rotante tramite un meccanismo di trasferimento servocomandato.
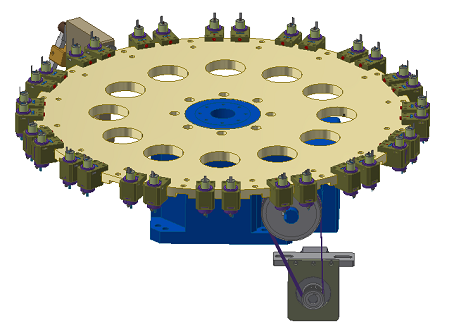
- Diagramma del modello della tavola rotante + meccanismo sede attrezzatura:
Le sedi di fissaggio delle celle sono montate sulla tavola rotante. Ogni stazione corrisponde a due sedi di fissaggio, per un totale di 16 stazioni.
- Diagramma del modello del meccanismo di preformatura linguetta esterna:
Le linguette esterne vengono aperte verso l'esterno da una posizione inclinata verso l'interno tramite il meccanismo di formatura.
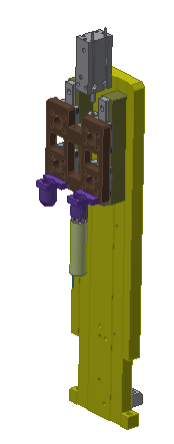
- Diagramma del modello del meccanismo di imaging CCD linguetta interna:
Il meccanismo di sblocco del fissaggio cella rilascia la cella, che viene poi ruotata dal meccanismo di rotazione. Il CCD acquisisce immagini in continuo; quando la linguetta interna viene rilevata nella posizione di assemblaggio programmata, la rotazione si arresta.
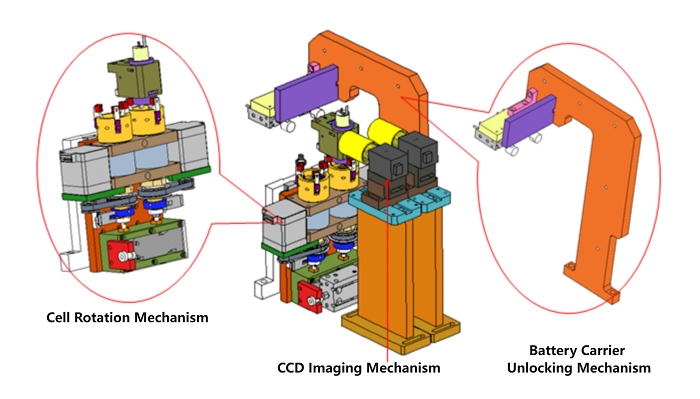
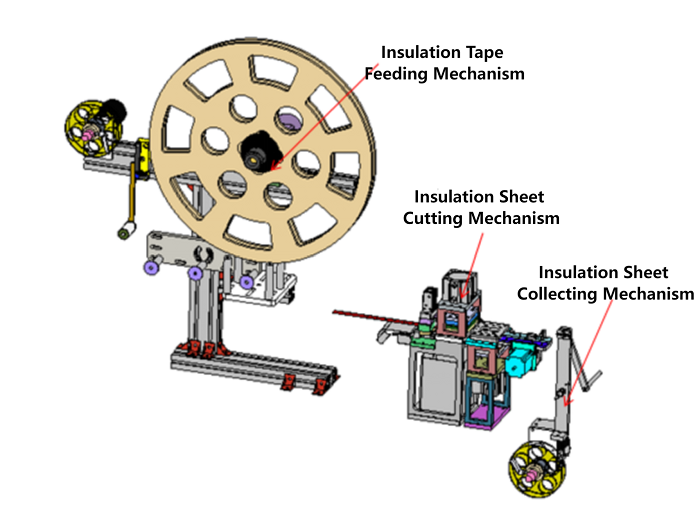
- Diagramma del modello del meccanismo di caricamento + taglio e formatura disco isolante:
Il disco isolante alimentato a rotolo viene caricato dal vassoio, quindi tagliato e formato dal meccanismo di taglio. Il materiale di scarto viene raccolto da un meccanismo di riavvolgimento.
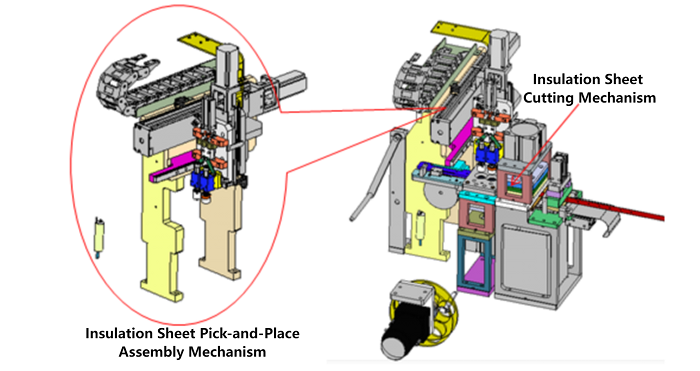
- Diagramma del modello del meccanismo di prelievo e posizionamento del disco isolante sulla cella:
Dopo il taglio, il disco isolante viene prelevato da un'unità di aspirazione cava (2 pezzi alla volta), quindi posizionato sulla cella da un meccanismo di trasferimento servoassistito.
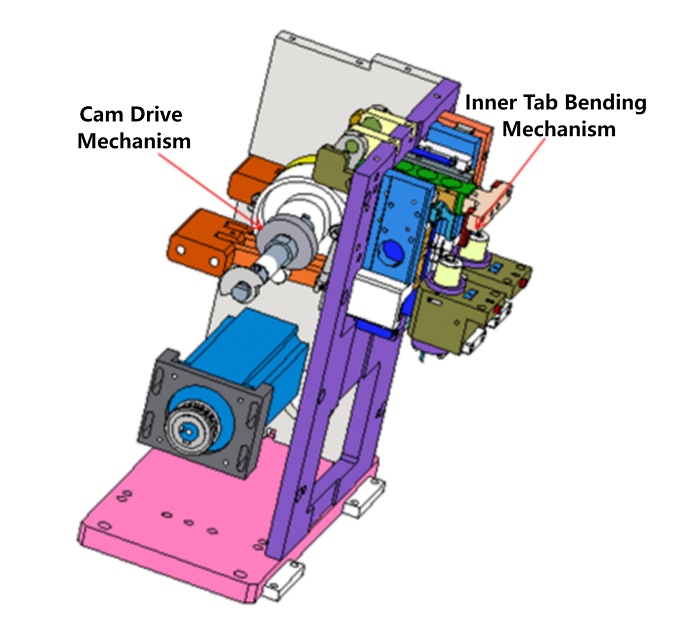
- Diagramma del modello del meccanismo di piegatura linguetta interna a camma:
Il meccanismo di piegatura della linguetta interna è azionato da una trasmissione a camma.
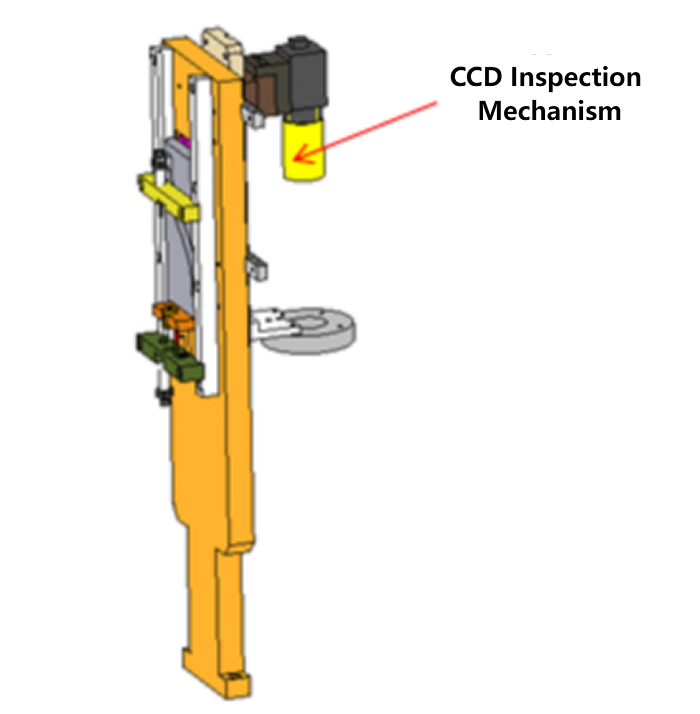
- Diagramma del modello del meccanismo di ispezione CCD piegatura linguetta interna:
Il CCD ispeziona l'altezza di ritorno della linguetta interna piegata per garantire che la piegatura sia conforme.
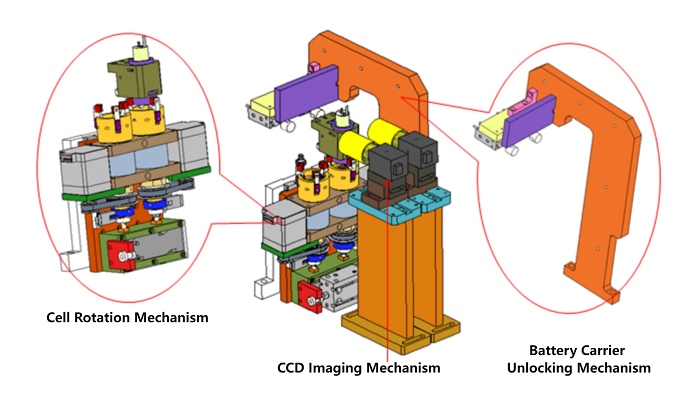
- Diagramma del modello del meccanismo di imaging CCD linguetta esterna:
Il meccanismo di sblocco del fissaggio cella rilascia la cella, che viene poi ruotata dal meccanismo di rotazione. Il CCD acquisisce immagini in continuo; quando la linguetta esterna viene rilevata nella posizione di assemblaggio programmata, la rotazione si arresta.
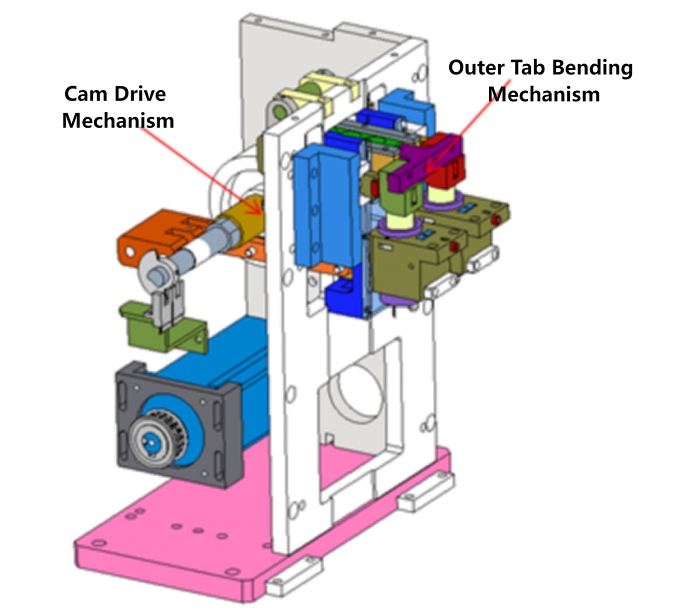
- Diagramma del modello del meccanismo di ispezione CCD piegatura linguetta esterna:
Il meccanismo di piegatura della linguetta esterna è azionato da una trasmissione a camma.
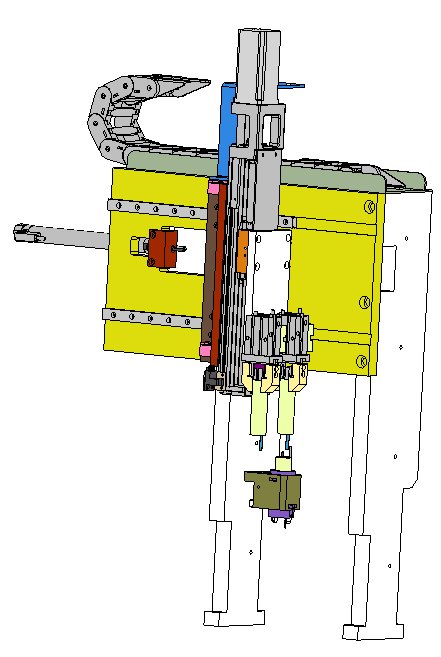
- Diagramma del modello del meccanismo di trasferimento celle in uscita dalla tavola rotante:
Le celle assemblate conformi vengono trasferite fuori dalla tavola rotante tramite pinze.
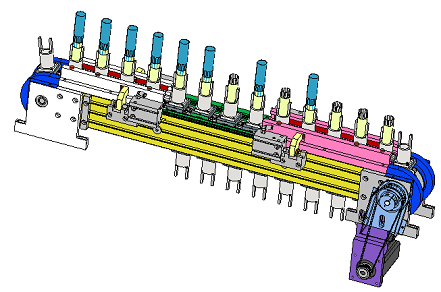
- Diagramma del modello del meccanismo trasportatore a catena per celle:
Le celle conformi sono trasportate da supporti a catena.
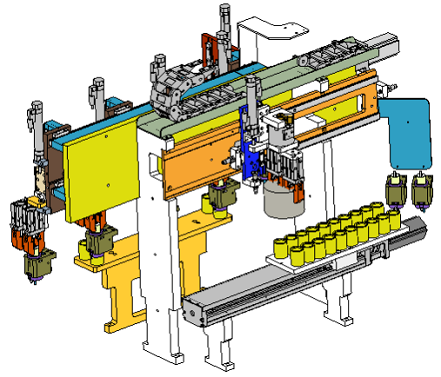
- Diagramma del modello del meccanismo di scarto celle:
Le celle identificate come difettose durante le fasi di ispezione precedenti vengono infine scartate dal manipolatore e posizionate su un supporto servocomandato per essere rimosse manualmente.
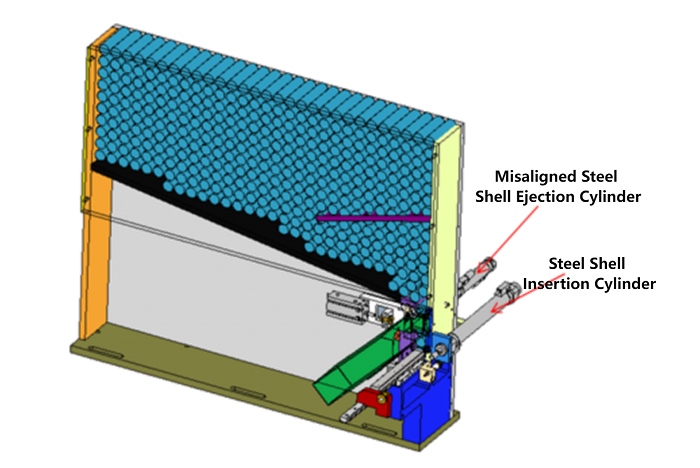
- Diagramma del modello del meccanismo di distribuzione contenitori in acciaio:
I contenitori in acciaio vengono inseriti nel contenitore di stoccaggio. I contenitori orientati in modo errato vengono scartati da un cilindro; quelli conformi vengono spinti nel supporto a catena da un cilindro.
- Diagramma del modello del trasportatore a catena contenitori + meccanismo di scarto difettosi:
I contenitori in acciaio sono trasportati da un trasportatore a catena. Se vengono rilevati contenitori invertiti, vengono scartati dal meccanismo di scarico difettosi. Due contenitori vengono posizionati per l'assemblaggio della cella.
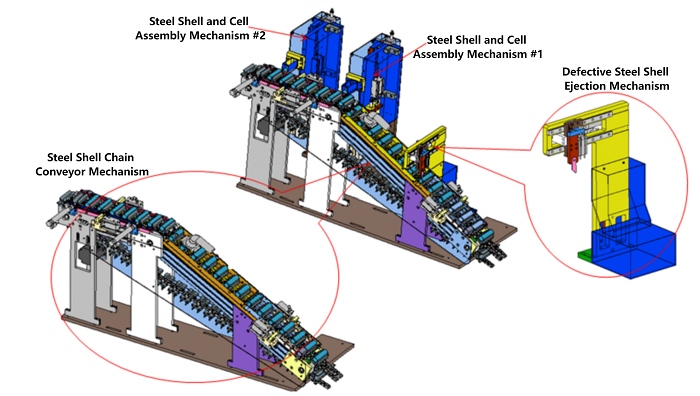
- Diagramma del modello del meccanismo di assemblaggio contenitore e cella:
La cella viene posizionata sul supporto a catena e il contenitore viene assemblato con la cella in orientamento invertito.
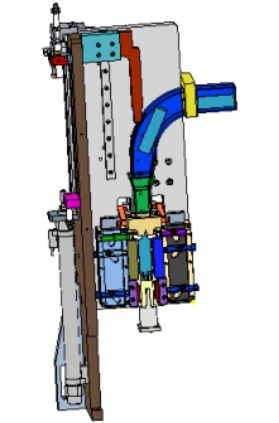
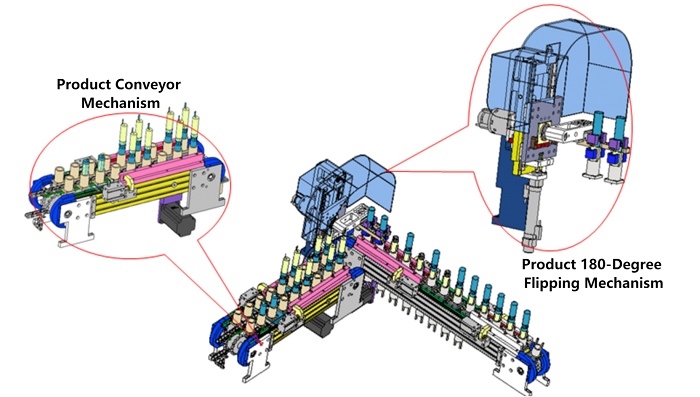
- Diagramma del modello del meccanismo di assemblaggio contenitore e cella (2):
Il prodotto viene bloccato da pinze, ruotato di 180° da un cilindro rotante e posizionato sul meccanismo trasportatore a catena del prodotto.
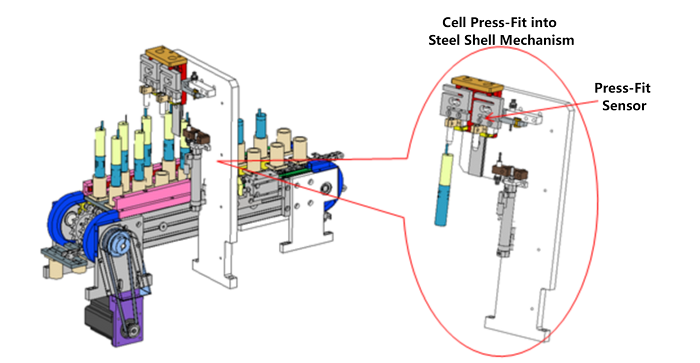
- Diagramma del modello del meccanismo di pressatura della cella nel contenitore:
L'inserimento della cella nel contenitore è monitorato da un sensore di pressione per determinare se la cella è inserita correttamente o se è difettosa.
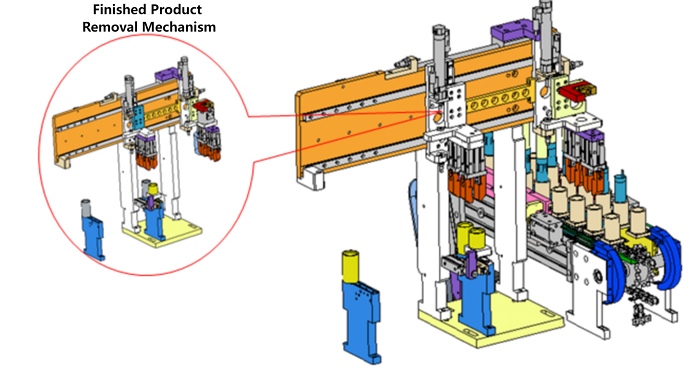
- Diagramma del modello del meccanismo di uscita prodotto finito:
Il prodotto finito viene bloccato da pinze e spostato in uscita da un cilindro.
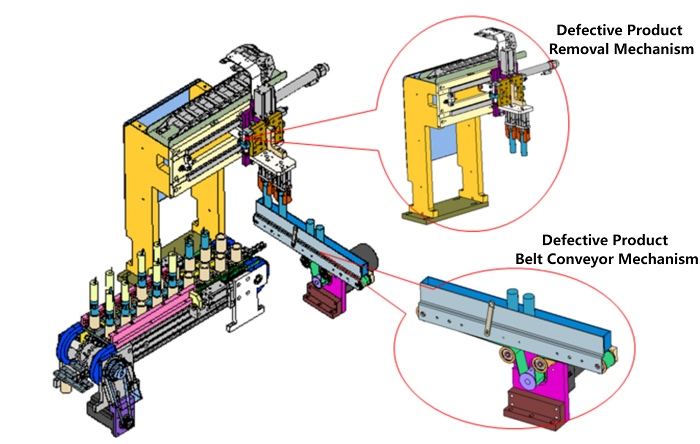
- Diagramma del modello del meccanismo di uscita prodotto difettoso:
I prodotti difettosi vengono rimossi da una pinza e posizionati su un nastro trasportatore.
- Indicatori delle prestazioni tecniche dell'attrezzatura:
1. Capacità: ≥60 PPM
2. Resa del prodotto: ≥99%
3. OEE: ≥90%
4. Dimensioni dell'attrezzatura: L2500 × L2000 × A1900 mm
5. Temperatura operativa: Temperatura ambiente
6. Umidità relativa: ≤65%
7. Alimentazione: AC 220V / 50Hz, 3 kW
8. Aria compressa: Pressione >0,5 MPa; portata 180 L/min
III. Configurazione principale dell'attrezzatura
|
N. |
Componente |
Origine / Marca |
|
1 |
Componenti pneumatici |
SMC, Mindman |
|
2 |
Controllore PLC |
Mitsubishi, Omron, Hiconics |
|
3 |
Touch Screen |
Weintek, Kinco |
|
4 |
Relè intermedio |
Schneider |
|
5 |
Servomotore |
Panasonic, Delta, Hiconics |
|
6 |
Interruttore automatico |
Schneider |
|
7 |
Sensore a fibra ottica |
KEYENCE |
|
8 |
Sensore di pressione |
ResTest |
|
9 |
Sistema di ispezione CCD |
Basler |
|
10 |
Guida lineare |
Misumi, Hiwin |
|
11 |
Sistema passo-passo |
Yako, Bolong, SLD |
|
12 |
Altra componentistica hardware standard |
Misumi, IHD |
IV. Funzioni base dell'attrezzatura
|
N. |
Voce |
Parametri tecnici |
Note |
|
1 |
Sistema applicabile |
Caricamento automatico di celle cilindriche agli ioni di litio, misurazione del diametro esterno (OD), scarto automatico delle celle fuori specifica, caricamento automatico del disco isolante, piegatura automatica delle linguette e inserimento automatico nel contenitore. |
|
|
2 |
Specifiche del prodotto |
Cella agli ioni di litio: diametro 18 mm (anodo con linguetta singola o doppia) |
|
|
3 |
Velocità di assemblaggio meccanico |
60 pz/min |
|
|
4 |
Intervallo di deviazione dell'angolo della linguetta |
±15° (materiale in entrata) |
|
|
5 |
Distribuzione automatica delle celle |
Alimentazione tramite trasportatore frontale e manipolatore servoassistito |
|
|
6 |
Ispezione CCD di altezza, diametro e mancanza linguetta positiva |
Utilizza il CCD per controllare l'altezza della cella, il diametro e la presenza della linguetta positiva |
Calibrazione con blocchi standard |
|
7 |
Meccanismo di assemblaggio a tavola rotante |
Le celle vengono assemblate in ogni stazione tramite tavola rotante, diametro circa 750 mm |
Divisore a camme ad alta precisione |
|
8 |
Ispezione e allineamento linguetta interna negativa |
Posizione rilevata da fibre ottiche, corretta da meccanismo a sonda |
|
|
9 |
Punzonatura e assemblaggio disco isolante |
Dischi tagliati da fustella e prelevati per il posizionamento sul nucleo |
|
|
10 |
Piegatura linguetta interna negativa |
Il blocco di piegatura elastico si adatta alle differenze di lunghezza della linguetta; disco isolante pressato prima della piegatura |
|
|
11 |
Allineamento linguetta esterna negativa |
Linguetta esterna allineata tramite rilevamento a fibra ottica |
|
|
12 |
Piegatura linguetta esterna negativa |
Blocco di piegatura elastico si adatta alle differenze di lunghezza; disco isolante pressato prima della piegatura |
|
|
13 |
Caricamento automatico contenitore, rimozione polvere e ispezione imboccatura |
Include distribuzione, rimozione polvere e ispezione imboccatura |
|
|
14 |
Primo inserimento nel contenitore |
Inserimento guidato, il sollevatore inferiore spinge la cella nel contenitore per 1/3 della profondità, monitoraggio con sensore di pressione |
|
|
15 |
Secondo inserimento nel contenitore |
Spinge la cella a 2/3 della profondità; il sensore di pressione attiva la protezione da sovraccarico e l'allarme |
La pressione varia in base al diametro esterno della cella e al diametro interno del contenitore |
|
16 |
Rilevamento inserimento e scarto difettosi |
Le fibre ottiche confermano la posizione; scarta e scarica i difetti |
|
|
17 |
Uscita linea prodotti |
Trasferimento alla linea di trasporto vassoi |
|
V. Specifiche del processo di inserimento in contenitore
A causa delle variazioni nei modelli di nucleo e nelle dimensioni dei contenitori in acciaio, laddove siano applicabili le dimensioni indicate di seguito, l'attrezzatura deve soddisfare i requisiti tecnici necessari per eseguire le funzioni specificate.
V. Specifiche del processo di inserimento in contenitore
A causa delle variazioni nei modelli di nucleo e nelle dimensioni dei contenitori in acciaio, laddove siano applicabili le dimensioni indicate di seguito, l'attrezzatura deve soddisfare i requisiti tecnici necessari per eseguire le funzioni specificate.
|
Codice |
Nome funzione |
Requisiti funzionali |
Note |
|
1 |
Caricamento contenitore in acciaio |
1. Metodi di caricamento |
Contenitore in acciaio
|
|
Opzione 1: Trasferimento dei contenitori in arrivo da sacchi (imboccature orientate uniformemente, disposti strettamente) in attrezzature di trasporto con imboccature rivolte verso il basso, dopo opportuna movimentazione meccanica. |
|||
|
Opzione 2 (Consigliata): Alimentatore a vibrazione → braccio meccanico trasferisce i contenitori alle attrezzature di trasporto. |
|||
|
Opzione 3 (Consigliata): Da vassoi blister → braccio meccanico trasferisce i contenitori alle attrezzature di trasporto. |
|||
|
2. Protezione del contenitore in acciaio – Disponibile. |
|||
|
Deve garantire un posizionamento fluido senza graffi, perdita di placcatura o deformazione. |
|||
|
Requisito di rumore: Accettabile per gli operatori. |
|||
|
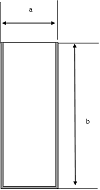
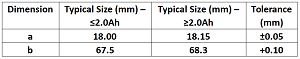
Dimensioni dei contenitori applicabili:
|
|||
|
2 |
Ispezione online della rotondità del contenitore |
1. Ispezione rotondità al 100% – Non disponibile. |
|
|
2. Scarto automatico dei contenitori non rotondi – Non disponibile. |
|
||
|
3 |
Rimozione polvere dal contenitore |
1. Deve rimuovere completamente ed efficacemente polvere e particelle metalliche dalla parete interna – Disponibile. |
|
|
2. Aria compressa e vuoto con visualizzazione manometro/vacuometro – Disponibile. |
|
||
|
4 |
Caricamento del nucleo |
Opzione 1: Utilizzo di un braccio robotico per localizzare e prelevare automaticamente il nucleo da un vassoio, quindi trasferirlo all'attrezzatura di trasporto della macchina di inserimento. —Non utilizza il prelievo da vassoio; utilizza invece il metodo di prelievo da trasportatore. |
|
|
Il nucleo può avere 1 o 2 linguette positive e 1 o 2 linguette negative. —Non supporta due linguette positive; altre configurazioni sono accettabili. |
|||
|
5 |
Sagomatura rotondità del nucleo |
1. Regolazione rotondità – Disponibile. |
|
|
2. Nessun danno durante la sagomatura – Disponibile. |
|
||
|
3. Pressione controllabile/visualizzata – Non disponibile. |
|
||
|
6 |
Pre-controllo diametro del nucleo |
1. Intervallo di rilevamento regolabile 17,0–17,6 mm – Disponibile. |
|
|
2. Scarto nuclei difettosi – Disponibile. |
|
||
|
7 |
Posizionamento linguetta negativa |
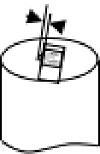
1. Deviazione dell'angolo di posizionamento della linguetta negativa interna/esterna ≤3° – Non soddisfatto. |
|
|
2. Deve evitare il disallineamento della linguetta – Disponibile. |
|||
|
8 |
Caricamento rotolo isolante |
1. Sostituzione periodica manuale – Disponibile. |
|
|
2. Albero di riserva per cambio rapido materiale – Non disponibile (tempo di cambio breve, funzione non necessaria). |
|
||
|
3. Piattaforma adesiva riservata per la giunzione – Non disponibile (tempo di cambio breve, funzione non necessaria). |
|
||
|
9 |
Punzonatura e caricamento disco isolante |
1. Punzonatura del rotolo isolante in dischi conformi ai requisiti del disegno tecnico – Disponibile. |
Disco isolante inferiore
|
|
2. Requisiti del materiale – Disponibile: |
|||
|
① Materiale: PP o PE |
|||
|
② Colore: Qualsiasi |
|||
|
③ Dimensioni: come da disegno. |
|||
|
3. Requisito materiale taglierina – Disponibile. |
|||
|
4. Facile sostituzione della taglierina – Disponibile. |
|||
|
5. Stabilità di montaggio della taglierina – Disponibile. |
|||
|
6. Corretto posizionamento del disco; rilevamento disco mancante con allarme automatico e scarto – Disponibile. |
|||
|
10 |
Piegatura linguetta negativa |
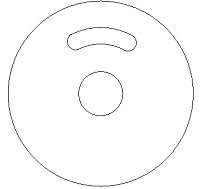
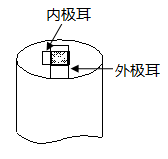
1. Dopo la piegatura deve soddisfare: |
Fig. 1 (OK)
|
|
a. Le linguette negative interne/esterne (la differenza di angolo può variare, 0°–360°) devono coprire il foro centrale, senza grinze o pieghe anomale – Disponibile. |
|||
|
b. Nessuna deformazione >0,2 mm – Disponibile. |
Fig. 2 (NG)
|
||
|
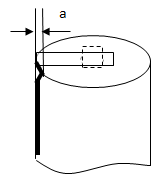
c. Deviazione dal bordo della linguetta al bordo del foro centrale ±0,3 mm – Disponibile. |
|||
|
2. Il CCD rileva la posizione della linguetta e i difetti – Disponibile. |
Fig. 3 (Linguetta disallineata – NG)
|
||
|
3. Scarto automatico dei nuclei senza disco isolante – Disponibile. |
|||
|
4. Nuclei difettosi espulsi tramite canale separato – Disponibile. |
|||
|
11 |
Inserimento del nucleo nel contenitore |
1. Pressione di inserimento regolabile/impostabile – Disponibile. |
|
|
2. Precisione della pressione 0,01 kgf o equivalente – Disponibile. |
|
||
|
3. Nessun cambiamento di posizione relativa dopo l'inserimento – Disponibile. |
|
||
|
4. La posizione della linguetta soddisfa il “Punto 8, Funzione 1” – Disponibile. |
|
||
|
5. Nessun danno rilevante (possibili lievi graffi/pieghe). |
|
||
|
6. Estremità della linguetta positiva non danneggiata (il separatore può presentare lievi rientranze). |
|
||
|
7. Mantenimento della concentricità senza disallineamenti o schiacciamenti – Disponibile. |
|
||
|
8. Si raccomanda l'inserimento graduale in stazione circolare – Azionamento servoassistito, nessuna rotazione. |
|
||
|
9. Marcatura a getto d'inchiostro della posizione della linguetta negativa – Non disponibile. |
|
||
|
12 |
Regolazione della posizione della cella dopo l'inserimento |
1. Orientamento automatico della linguetta positiva verso l'alto – Disponibile. |
|
|
2. Nessun danno alla cella – Disponibile. |
|
||
|
3. Nessun movimento relativo tra i componenti – Disponibile. |
|
VI. Aspetto generale dell'attrezzatura
l 6.1 Aspetto – Il telaio di base portante adotta una struttura saldata in tubolare quadro. Il telaio superiore sigillato è realizzato in profili di lega di alluminio e chiuso con plexiglass. Colore: standard blu cielo o come specificato dal cliente.
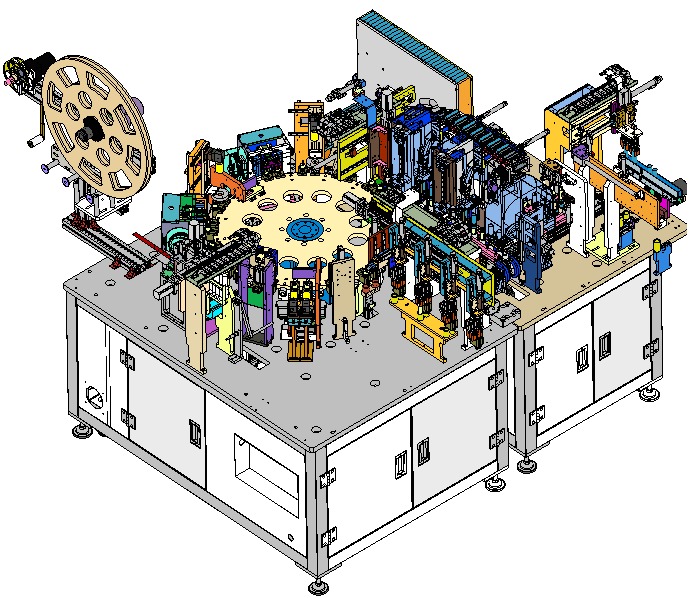
l 6.2 Interfaccia operativa – Ogni macchina è dotata di un touch screen indipendente per il funzionamento, con un'interfaccia semplice e di facile manutenzione.
l 6.3 Layout e direzione di installazione – Verranno forniti i disegni del layout per il posizionamento dell'attrezzatura e la direzione di installazione.
VII. Parametri tecnici dell'attrezzatura
|
N. |
Parametro |
Specifica |
|
1 |
Resa del prodotto |
99% (si riferisce solo ai difetti causati dall'attrezzatura) |
|
2 |
Capacità / Velocità dell'attrezzatura |
≥60 PPM |
|
3 |
Disponibilità dell'attrezzatura |
≥90% (si riferisce solo ai tempi di fermo causati dall'attrezzatura) |
|
4 |
Specifiche elettriche |
Tensione AC220 ±10%, Potenza 10 kW |
|
5 |
Aria compressa |
≥0,5 MPa |
|
6 |
Vuoto |
≥ -70 kPa |
|
7 |
Ergonomia |
Il design della macchina deve garantire un'eccellente ergonomia uomo-macchina |
|
8 |
Materiali |
Preferibilmente alluminio, acciaio inossidabile o materiali resistenti alla corrosione galvanizzati |
VIII. Elenco parti di ricambio (incluse con l'attrezzatura)
|
N. |
Nome parte |
Unità |
Qtà |
Note |
|
1 |
Fustella per punzonatura disco isolante |
Set |
1 |
|
|
2 |
Elettrovalvola a 5 vie e 2 posizioni |
Pz |
1 |
SMC |
|
3 |
Pinza manipolatore di scarico rotante |
Set |
1 |
|
|
4 |
Sensore a fibra ottica |
Pz |
1 |
KEYENCE |
|
5 |
Altre parti prodotte internamente (normale usura) |
Set |
1 |
Fornite gratuitamente entro 1 anno |
|
6 |
Elenco delle parti soggette a usura e disegni di lavorazione |
Set |
1 |
Accordo ausiliario |
|
7 |
Disegni elettrici |
Set |
1 |
|
|
8 |
Interruttore magnetico |
Pz |
1 |
SMC / Mindman |



 +86 13174506016
 David@tmaxcn.com


