 English▼


Produzione di batterie per auto - Guida al flusso di processo e alle attrezzature chiavi in mano
Linea di macchine per la produzione di celle cilindriche automatiche
fabbricazione e attrezzatura del laboratorio della batteria agli ioni di litio 18650
diagramma di flusso delle celle a bottone agli ioni di litio ed elenco delle macchine
fabbricazione e attrezzatura del laboratorio della batteria del sacchetto dello Li-ione
- Posta elettronica : David@tmaxcn.com
- Posta elettronica : Davidtmaxcn@gmail.com
- : No. 39, Xinchang Road, Xinyang, Haicang Dist., Xiamen, Fujian, China (Mainland)
blog
Produzione di batterie per auto - Guida al flusso di processo e alle attrezzature chiavi in mano
L'espansione della produzione di batterie per veicoli elettrici richiede un controllo rigoroso dei processi, rese prevedibili e un'automazione affidabile. Gli ingegneri di produzione devono spesso bilanciare l'esigenza di elevati volumi con l'uniformità delle celle nelle fasi di selezione, saldatura delle interconnessioni e verifica finale del pacco. Minime deviazioni durante l'impilamento dei moduli o la giunzione delle busbar possono causare elevati tassi di scarto e rischi per la sicurezza nelle fasi successive. Questa panoramica tecnica analizza ogni postazione di lavoro principale, spiega i punti chiave dell'integrazione dei macchinari e illustra come un layout modulare riduca i rischi durante la messa in servizio dell'impianto.
Fasi principali dell'assemblaggio dei pacchi batteria
La moderna produzione di batterie per auto trasforma le singole celle in ingresso in pacchi batteria per veicoli strutturalmente rigidi e ad alta tensione. L'operazione inizia con il test di ogni unità per verificarne la resistenza interna e la tensione a circuito aperto. Le celle che superano i test vengono raggruppate automaticamente per garantire prestazioni elettrochimiche identiche in tutta la stringa.
Dal punto di vista meccanico, le celle raggruppate passano al rivestimento isolante e all'intelaiatura strutturale. Sistemi di trasporto automatizzati pressano il blocco entro tolleranze precise prima della lavorazione laser. Una forza di serraggio costante in questa fase mantiene stabili le celle prismatiche soggette a espansione termica.
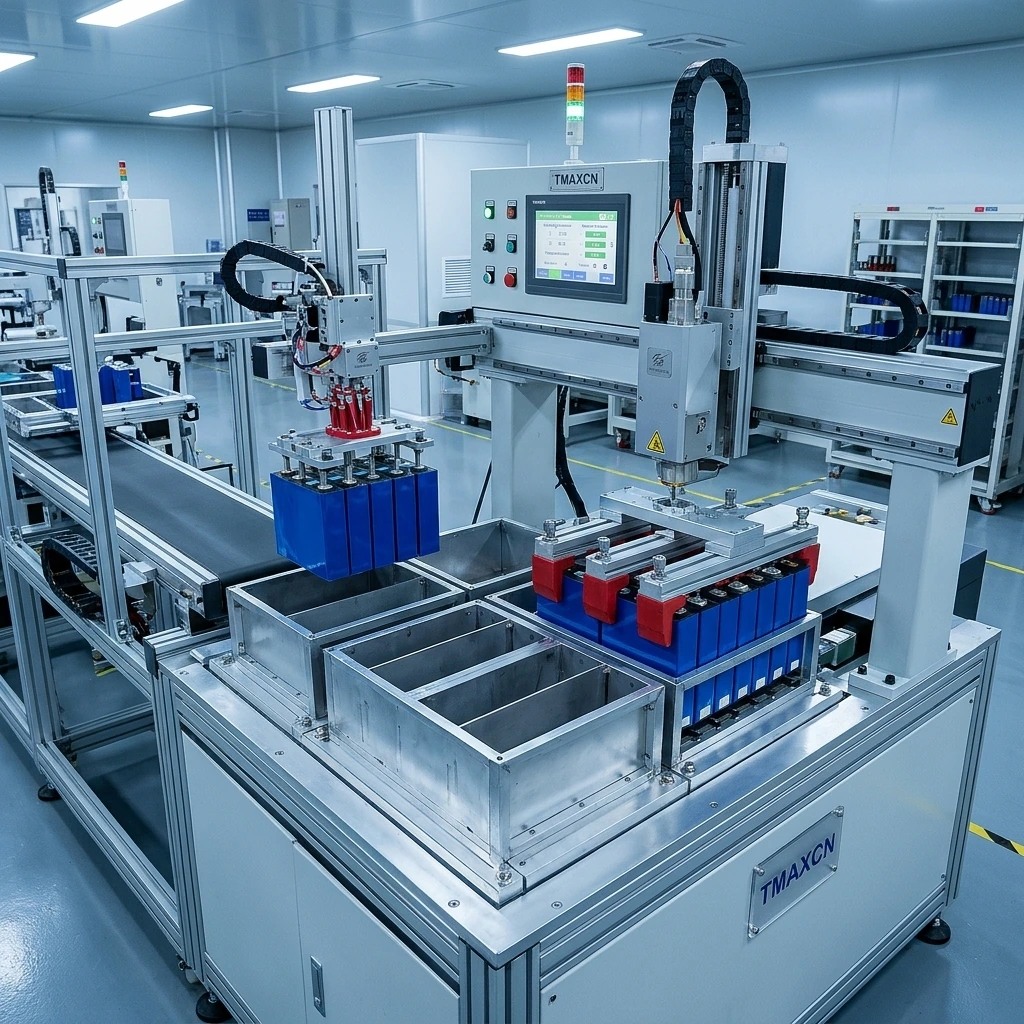
Una volta impilati, i moduli vengono sottoposti alla pulizia dei terminali e al posizionamento delle busbar. Gli impianti moderni si affidano a una dedicata per gestire il trasferimento delle celle senza graffiare le pellicole esterne o sollecitare i poli dei terminali.
Giunzione di precisione e verifica della qualità
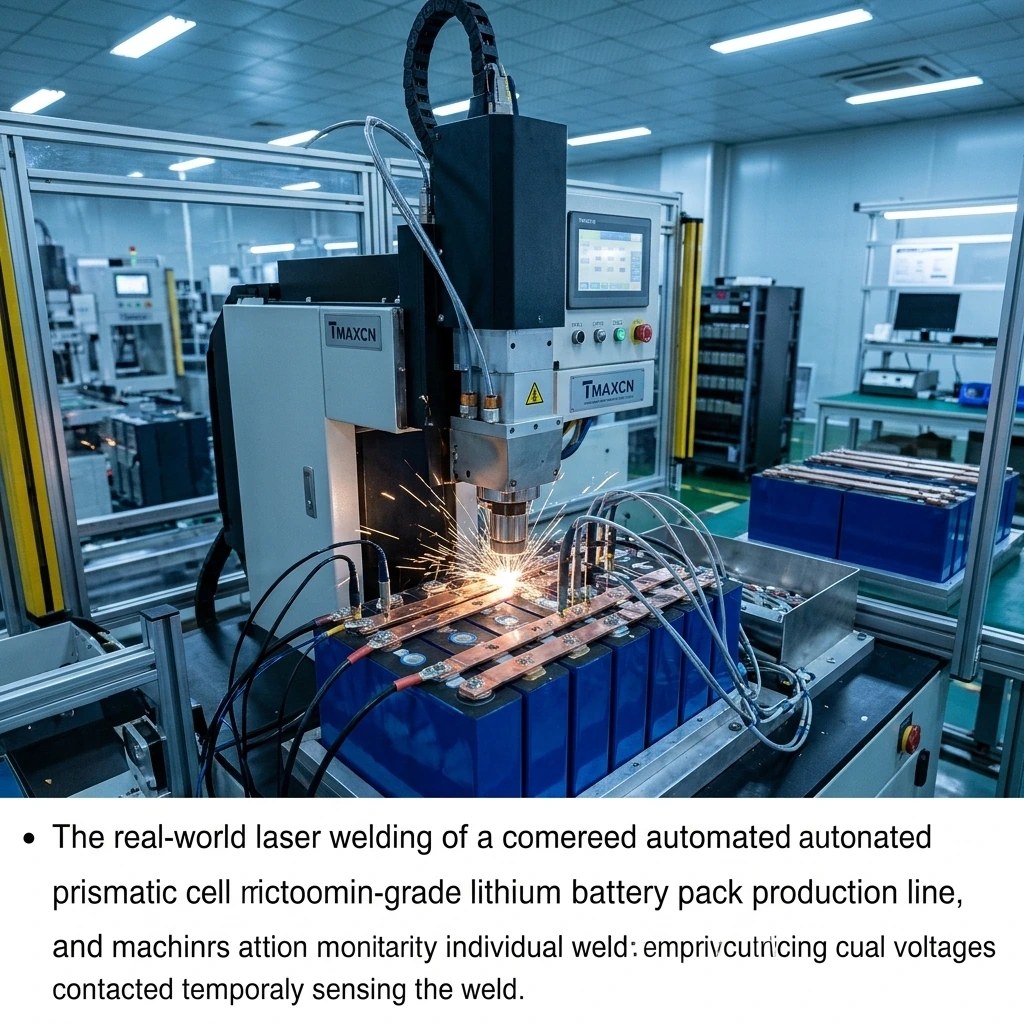
La giunzione delle interconnessioni rappresenta la stazione più critica dell'officina. Le busbar in rame e alluminio richiedono una saldatura ad alta velocità con un apporto energetico monitorato per evitare danni termici agli strati interni delle celle. Telecamere di riconoscimento ottico scansionano la posizione di ogni terminale prima dell'attivazione del raggio, compensando le tolleranze di posizionamento in tempo reale.
Dopo la giunzione delle busbar, vengono collegati i cablaggi e le schede di gestione per monitorare le tensioni delle singole celle. Un'affidabile verifica i protocolli di comunicazione, i sensori di temperatura e le funzioni dei contattori prima di sigillare l'involucro.
I test proseguono oltre le interconnessioni elettriche. L'involucro assemblato viene sottoposto a test di tenuta all'elio o a caduta di pressione per garantire l'impermeabilità contro l'ingresso di umidità. Le unità completate eseguono quindi cicli completi di invecchiamento, carica e scarica per convalidare la capacità nominale sotto carico.
Scegliere macchinari scalabili per nuovi impianti
La configurazione di un nuovo reparto produttivo richiede un equilibrio tra investimento di capitale e capacità di espansione futura. Le configurazioni semi-automatiche offrono un'elevata flessibilità per i nuovi programmi di veicoli, consentendo agli operatori di supervisionare l'integrazione del pacco mentre i robot gestiscono la selezione, la saldatura e i test ad alta tensione.
La scelta di una integrata elimina le discrepanze tra banchi di selezione, saldatrici laser e tester di fine linea. Le interfacce di comunicazione standardizzate semplificano il monitoraggio della linea in ogni baia di assemblaggio.
I responsabili di stabilimento dovrebbero anche considerare i tempi di cambio attrezzaggio. Con l'evolversi delle architetture dei moduli automobilistici, i dispositivi di fissaggio regolabili prevengono fermi linea prolungati e riducono i costi di riattrezzaggio per le diverse dimensioni delle celle prismatiche.
FAQ
Quanto tempo richiede l'implementazione di una soluzione completa per pacchi batteria chiavi in mano?
La costruzione dei macchinari standard richiede in genere da 60 a 90 giorni dall'approvazione tecnica al test di accettazione in fabbrica. L'attrezzatura viene spedita con documentazione CE direttamente dagli stabilimenti di Xiamen, consentendo ai team tecnici di completare l'installazione e la calibrazione in loco entro due o tre settimane.
Le attrezzature personalizzate per pacchi batteria al litio possono essere integrate in impianti di produzione esistenti?
Sì, i macchinari di assemblaggio modulari si interfacciano facilmente con le reti MES aziendali esistenti e le architetture PLC locali. Trasportatori, interblocchi di sicurezza e bus di sensori utilizzano protocolli fieldbus standardizzati per mantenere un flusso di dati fluido e la tracciabilità in tutto l'impianto.
 +86 13174506016
 David@tmaxcn.com


